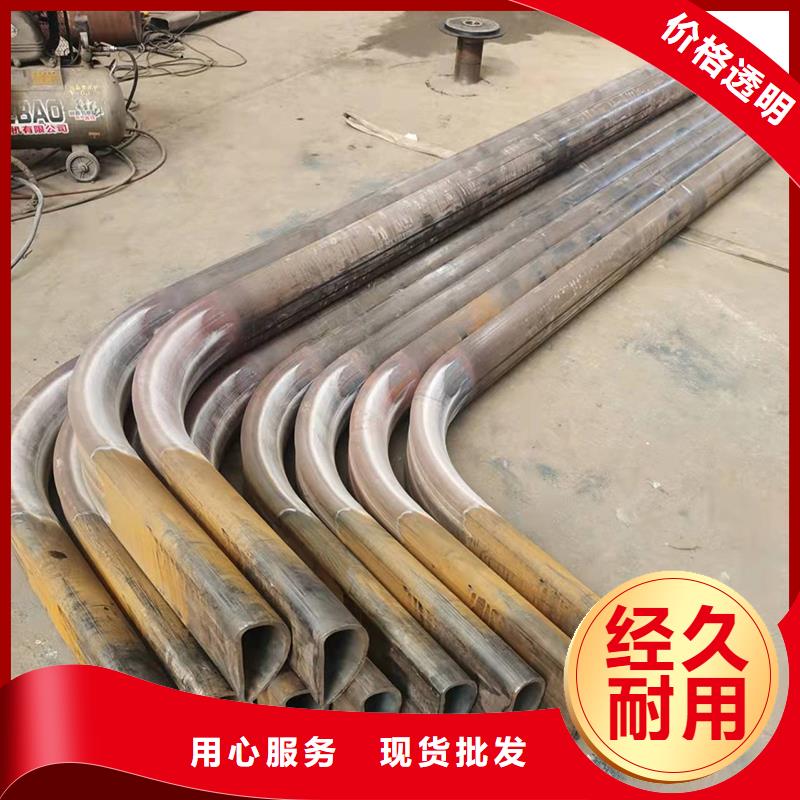
文字再美,也抵不过视频中的弯管中频弯管精工制作产品真实呈现,赶快点击观看吧!
以下是:哈尔滨双城弯管中频弯管精工制作的图文介绍
航萧管件(哈尔滨市双城区分公司)秉承“精于设计,工于制造”理念,持续不断的进行 双城本地附近H型钢拉弯护栏、哈尔滨双城本地景区拉弯产品研发,创新。提供非标准定制服务,可根据您的实际需求设计加工,量身定制。 具备完整的 哈尔滨双城就近电力H型钢拉弯、哈尔滨双城本地附近承重弯管工程、哈尔滨双城本地附近H型钢拉弯景区制造加工能力,确保 双城本地中频弯管桥梁、哈尔滨双城弯管加工产品即时规模生产、交货准时。


于型材弯管拉弯工艺特点及要求,1、所谓拉弯即是在给于型材预制拉力(在屈服极限范围内)的前提下,利用旋转和靠模改变型材断面变形中介面(内移)使其塑性变形的过程。 2、关于备料长度:一般情况下备料应是所需弯曲材料的弧长加上工艺段之和,工艺段等于2.1倍的变形宽度(t),变形宽度(t)等于外半径(R外)减内半径(R内)。备料长度=弧长+2.1t,当然具体备料长度可以根据实际情况考虑套裁,以便节省工艺段。 3、关于备料数量:一般情况下应根据不同断面、不同半径、不同弧长在实际需要数量基础上增加1~2支备份,以便做为调试模具用。该备份未考虑材料弯曲后的运输、加工、安装等环节可能出现的损失数量。 4、关于材料每支弯曲弧长的要求:通常情况下不应超过弧度角180度。 5、关于材料硬度状态的要求:当型材弯曲的伸长率满足变形量要求时应选择T5状态(e≤10%),铝型材的标准为e≥8%;e=t/R内×=(R外-R内)÷R内×否则应选择To~T4状态。当然型材生产厂一般不愿意给客户生产T1~T4状态型材。 6、关于型材表面处理要求:通常情况下可以选择阳极氧化或涂装后弯曲加工(涂层的伸长率远大于型材的伸长率);因为型材拉弯时型材与模具之间没有相对位移,故不会损伤型材。如型材弯曲过程中涂层脱落则是涂层的附着力不足原因造成的,产生附着力不足的原因主要有喷涂前处理不好或加温不足及加温时间不足造成。当然为方便运输和安装应适当做表面保护。


全自动弯管机具体应该怎么使用? 全自动弯管机的应用越来越广泛,那大家知道它应该怎么使用吗? 1、认真阅读电动油泵的使用说明书。 2、将工作油缸旋入方档块的内螺纹,使轮子向下,油缸后端安装在支架上。 3、按照所弯管子的外径选择模头,套在柱塞上。 4、向模头方向两个滚轴上对应的沟槽,然后装入相应尺寸的花板孔,再将上板板盖上。 5、将所弯管子插入沟槽内,将高压油管端部快速接头活动部分向后拉,并套在工作油缸的接头上。 6、将电动油泵上的卸油螺钉旋紧,即完成所弯管的弯曲。 7、弯曲完毕,松开放油螺钉,柱塞即自动复位。